氧化塘防渗膜焊接质量,直接决定防渗系统是否可靠。氧化塘面积大、边坡长、节点多,焊接时不能只追求速度,更要关注试焊、参数、搭接、节点和检测。把焊接环节控住,才能减少虚焊、漏焊和后期渗漏。
焊前基面必须清理干净
焊接前要把搭接面清理干净,不能有泥沙、油污、结露和水分。膜面潮湿时,焊缝容易夹水、夹渣,形成隐蔽渗漏通道。阴阳角、管道周边、锚固沟边缘等位置要重点清理,确认干燥洁净后再焊接。
每天开工前必须试焊
正式焊接前要先试焊,根据膜厚、气温和设备状态调整温度、速度和压力。试焊样条做剥离和剪切检查,确认熔接效果合格后再进行大面积焊接。气温变化明显时,应重新试焊,不能一直沿用同一组参数。
大面积拼接用双轨热熔焊
氧化塘底膜、边坡大面积拼接,宜采用双轨热熔焊。两层膜面加热熔融后在压力下结合,形成两条平行焊缝,中间预留空腔,便于后续气压检测。焊接时要保持匀速,避免停顿、回头、跳焊,防止出现烫穿或虚焊。
异形位置用挤压焊补强
拐角、T型接头、管道穿膜、锚固沟收口等位置,自动焊机难以作业,应采用挤压焊。挤压焊使用同质焊条,适合包裹、收口和局部补强。拐角处不能硬折膜体,应先裁剪成合适形状,再用挤压焊逐层密封。
焊缝布置要错缝
膜片拼接应错缝布置,尽量形成T型接头,避免十字交叉。横向焊缝之间应保持足够间距,靠近坡顶、坡脚和应力集中区域的位置应减少焊缝布置。焊缝方向宜与最大坡度方向协调,降低边坡受拉风险。
焊后检测要分段进行
双轨热熔焊缝宜采用气压检测,封堵两端后充气保压,压力稳定说明密封性较好;挤压焊缝、修补点和节点位置宜采用真空检测或电火花检测。外观检查要覆盖全部焊缝,发现漏点要及时标记、补焊并复检。
焊接环境要合适
大风、雨雪、膜面结露时不宜焊接。风力过大容易掀起膜片,雨水和露水会影响搭接面熔接质量。高温时段焊接时要注意膜体伸缩,低温时段焊接前设备应充分预热,避免参数不稳。
氧化塘防渗膜焊接要按部位选工艺:大面积拼接用双轨热熔焊,异形节点用挤压焊,焊缝错缝布置,焊前试焊、焊后检测不能省。焊接环节控住了,氧化塘防渗膜才能做到防渗可靠、密封稳定、长期运行更安全。
 鱼虾养殖土工膜
 白色土工布
 蓄水池光面土工膜
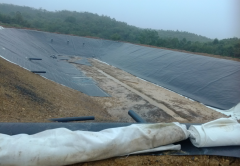 氧化塘光面土工膜
 垃圾填埋场光面土工膜