鱼塘防渗膜铺得再好,焊缝不过关也等于白做。防渗膜之间的接缝是渗漏高发位置,焊接质量直接影响鱼塘保水、防渗和使用寿命。施工时要从搭接、试焊、焊接、节点和检测几个环节逐项把控。
焊前必须试焊
每天开工前,或气温、风力、膜厚发生变化时,都要先做试焊。试焊合格后,再按确定好的温度、速度和压力进行正式焊接。不同天气下参数要调整,不能一套参数从头焊到尾。
搭接面要清理干净
焊接前要把搭接区域的泥沙、油污、灰尘、水渍、结露清理干净,保持干燥。带泥、带水焊接容易出现夹渣、虚焊,形成隐蔽渗漏通道。清理宽度要覆盖焊缝两侧,不能只擦边缘。
搭接宽度要到位
鱼塘防渗膜采用双轨热熔焊时,搭接宽度要满足设计要求,通常不宜过窄。搭接过窄会降低焊缝强度,也影响气压检测效果。铺设时要预留伸缩余量,不能把膜拉得过紧。
大面积拼接用双轨热熔焊
池底、边坡大面积拼接优先使用双轨热熔焊机,形成两条平行焊缝,中间预留空腔,方便后续气压检测。焊接时要保持匀速,避免停顿、回头、跳焊,防止烫穿或虚焊。
异形节点用挤压焊
拐角、T型接头、管道穿膜、锚固沟收口、修补位置等,自动焊机难以作业时,应采用挤压焊。拐角不能硬折膜体,应先裁剪成合适形状,再用挤压焊逐层密封。
焊缝要错缝布置
相邻膜片拼接应错缝,尽量形成T型接头,避免十字交叉。靠近坡顶、坡脚和应力集中区的位置应减少焊缝布置,降低边坡受拉和渗漏风险。
焊后检测要分段做
双轨焊缝应逐条进行气压检测,封堵两端充气保压,压力稳定说明密封性好。挤压焊缝、修补点和节点位置可采用真空检测或电火花检测。发现漏点要标记、补焊并复检,不能带隐患注水。
环境不合适要停焊
大风、雨雪、膜面结露时不宜焊接。风力大容易掀膜,雨水和露水会影响熔接质量。高温时段注意膜体伸缩,低温时段设备要预热,保证参数稳定。
鱼塘防渗膜焊缝质量,决定整个池体的防渗效果。焊前试焊、搭接清理、规范焊接、节点加强、焊后检测每一步都不能省。焊缝控住了,鱼塘防渗膜才能保得住水、用得长久。
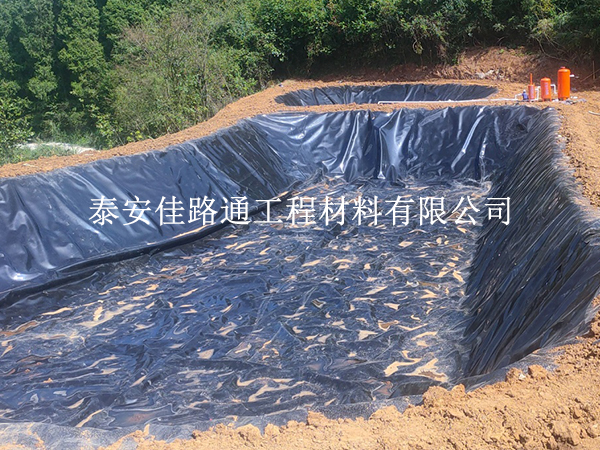
 鱼虾养殖土工膜
 白色土工布
 蓄水池光面土工膜
 氧化塘光面土工膜
 垃圾填埋场光面土工膜